Votre électrode colle à la tôle dès que vous essayez d’amorcer l’arc ? Vous n’êtes pas seul, et le problème ne vient pas forcément de votre technique. La plupart des postes à souder inverter ARC/MMA récents intègrent une fonction appelée anti-collage qui coupe automatiquement le courant lorsque l’électrode reste bloquée contre la pièce.
Réponse directe : L’anti-collage détecte le court-circuit créé quand l’électrode colle à la pièce et réduit fortement le courant. L’électrode cesse de chauffer, se décroche sans fondre, et le poste comme le porte-électrode sont protégés. Cette aide facilite l’amorçage pour un débutant, mais ne remplace pas un bon réglage d’intensité ni un geste maîtrisé.
Ce guide vous explique concrètement ce que fait l’anti-collage, comment régler votre poste pour amorcer sans accrocher, et pourquoi cette fonction a aussi ses limites selon les modèles.
Qu’est-ce que l’anti-collage sur un poste à souder ARC/MMA ?
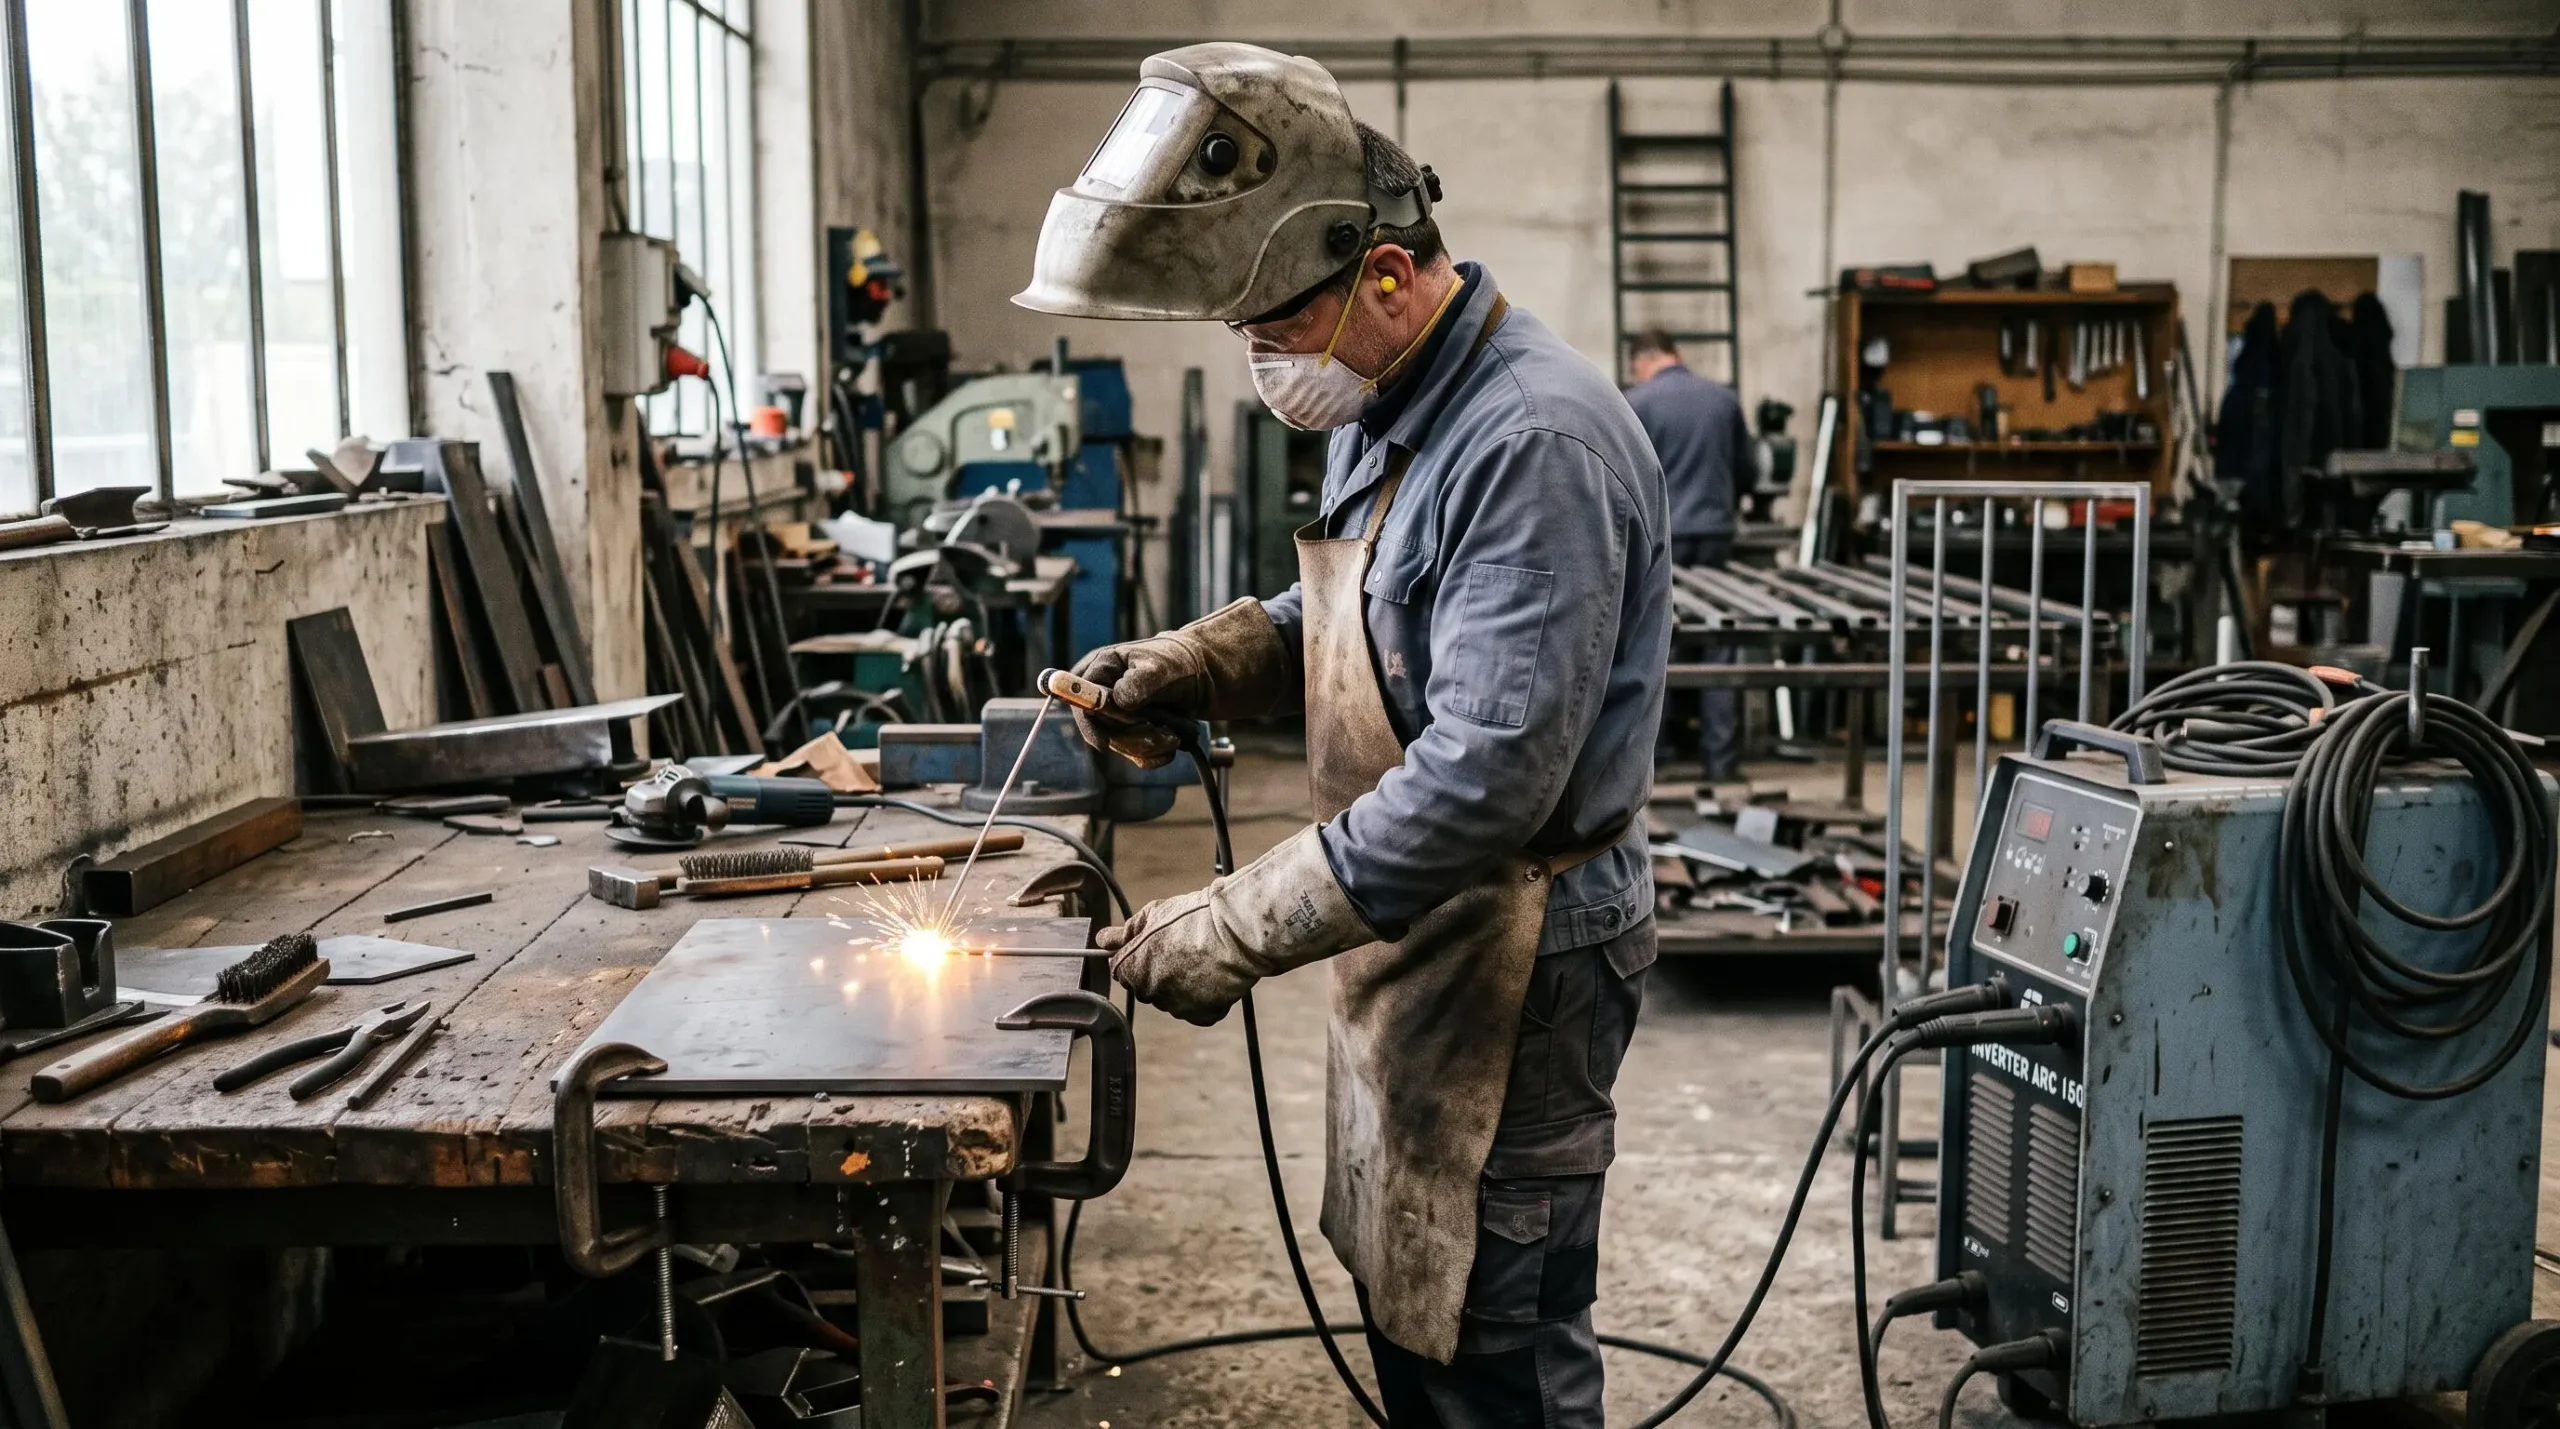
Quand vous approchez l’électrode enrobée de la tôle pour amorcer l’arc, deux cas se présentent. Soit l’arc électrique s’établit immédiatement et vous commencez votre cordon, soit l’électrode entre en contact prolongé avec la pièce : un court-circuit se crée, l’intensité monte brutalement, et le métal fondu soude l’électrode à la tôle. C’est ce qu’on appelle le collage.
La fonction anti-collage surveille en permanence l’état du circuit. Dès qu’elle détecte un court-circuit prolongé, elle fait chuter le courant à une valeur très faible. L’électrode cesse de chauffer, l’enrobage ne fond plus, et vous pouvez décoller l’électrode d’un simple mouvement de poignet, sans l’arracher ni la plier.
Cette protection évite trois ennuis courants : la surchauffe du poste provoquée par un court-circuit prolongé, la destruction de l’enrobage de l’électrode qui devient alors inutilisable, et l’échauffement de la pince porte-électrode. Sur un poste inverter d’entrée de gamme destiné à un bricoleur ou à la maintenance, cette fonction est désormais présente de série sur la grande majorité des modèles. Vous retrouverez des postes à souder ARC intégrant cette fonctionnalité chez les principaux revendeurs spécialisés.
Techniquement, d’après une analyse publiée sur mécanisme technique anti-collage onduleur MMA, le courant chute à une valeur de l’ordre de 10 A lorsque le court-circuit se prolonge au-delà d’environ une seconde. Ces valeurs restent indicatives : chaque constructeur applique ses propres seuils.
Pourquoi l’anti-collage facilite-t-il l’amorçage à l’électrode enrobée ?
Pour un débutant, l’amorçage est souvent le moment le plus stressant. Vous frottez l’électrode comme une allumette, parfois trop lentement ou avec un angle approximatif, et l’arc ne s’établit pas. Sans anti-collage, l’électrode se bloque, chauffe fortement en quelques secondes, et vous devez souvent la jeter.
Avec l’anti-collage, cette séquence devient beaucoup moins pénalisante. Si l’électrode colle, le courant chute, l’électrode se décroche facilement, et vous repartez pour un nouvel essai avec la même électrode. Vous gagnez en confiance, vous gaspillez moins de consommables, et vous pouvez enchaîner les tentatives sans crainte d’endommager votre matériel.
Ce que l’anti-collage change pour un débutant
- L’électrode ne fond plus sur la pièce en cas d’amorçage raté.
- Le poste et la pince porte-électrode sont protégés du court-circuit.
- Les tentatives successives n’épuisent plus votre stock d’électrodes.
- La fonction se combine souvent avec un hot start qui facilite l’allumage initial.
Il faut toutefois garder en tête une tension : le confort apporté par l’anti-collage peut masquer les défauts d’un geste imprécis. Si vous collez systématiquement, l’anti-collage évite la casse mais ne corrige pas la cause. Travailler l’angle de l’électrode, la vitesse d’approche et le choix de l’intensité reste indispensable pour progresser.
Réussir l’amorçage avec un poste inverter : méthode et réglages
Trois éléments conditionnent la réussite de l’amorçage : le diamètre d’électrode, l’intensité réglée sur le poste, et le geste. Les trois se règlent l’un après l’autre.
Le diamètre d’électrode se choisit selon l’épaisseur de la tôle à souder. Les diamètres courants pour un usage débutant vont de 1,6 mm pour les tôles fines à 3,2 mm pour les épaisseurs plus importantes. L’électrode de 2,5 mm reste la plus polyvalente pour la maintenance et le bricolage sur acier de 2 à 4 mm d’épaisseur.
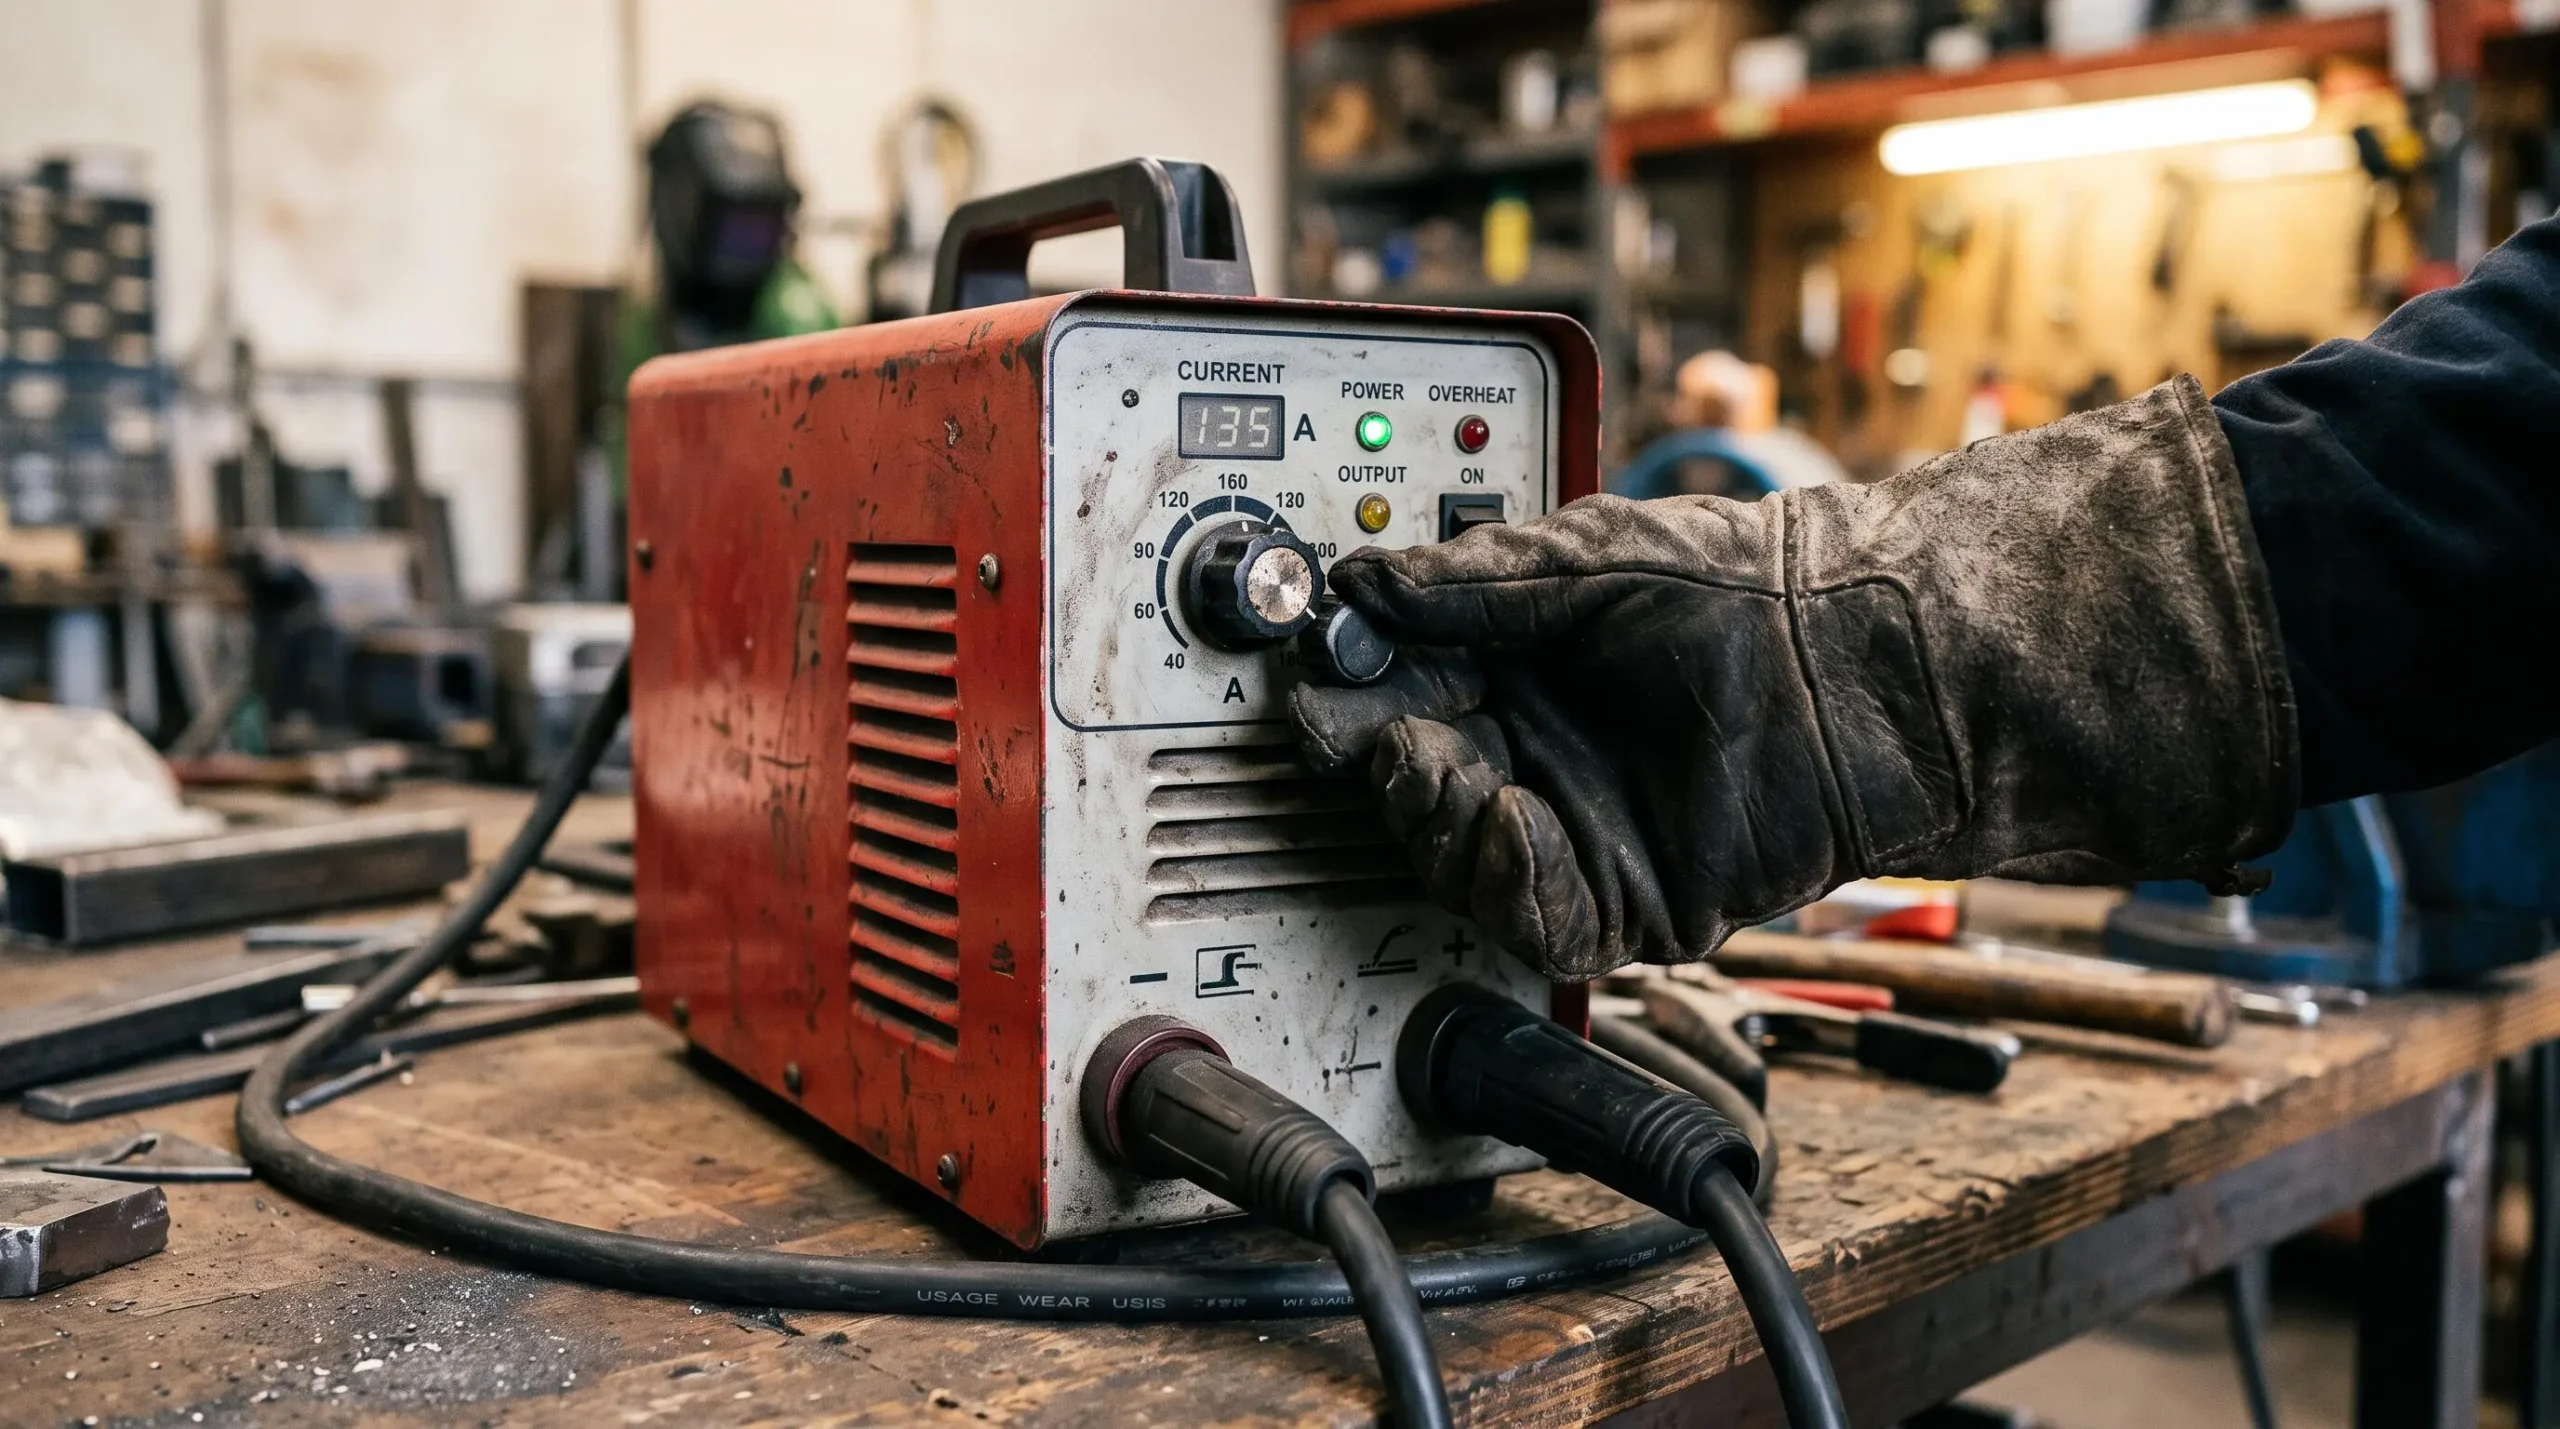
L’intensité se règle ensuite. Chaque fiche technique d’électrode précise une plage recommandée, et selon la documentation technique d’EWM, un diamètre d’âme plus important permet d’utiliser des courants plus élevés. Référez-vous toujours à l’étiquette de la boîte d’électrodes avant de régler votre poste.
- Préparer la pièceDégraissez et débarrassez la zone à souder de la peinture, de la rouille et des résidus. Posez la pince de masse sur une partie propre, le plus près possible de la zone à souder.
- Choisir et réglerSélectionnez le diamètre d’électrode adapté à l’épaisseur, puis réglez l’intensité dans la plage indiquée sur la boîte.
- Positionner l’électrodeTenez le porte-électrode fermement, inclinez l’électrode à environ 70° par rapport à la tôle, dans le sens d’avancement du cordon.
- Amorcer d’un geste glisséGrattez la tôle comme une allumette, d’un mouvement régulier et assez vif. Dès que l’arc est établi, maintenez une distance d’environ un diamètre d’électrode entre le bout et la pièce.
- Si l’électrode colleL’anti-collage s’active : décollez-la d’un mouvement latéral du poignet, puis reprenez l’amorçage sans paniquer.
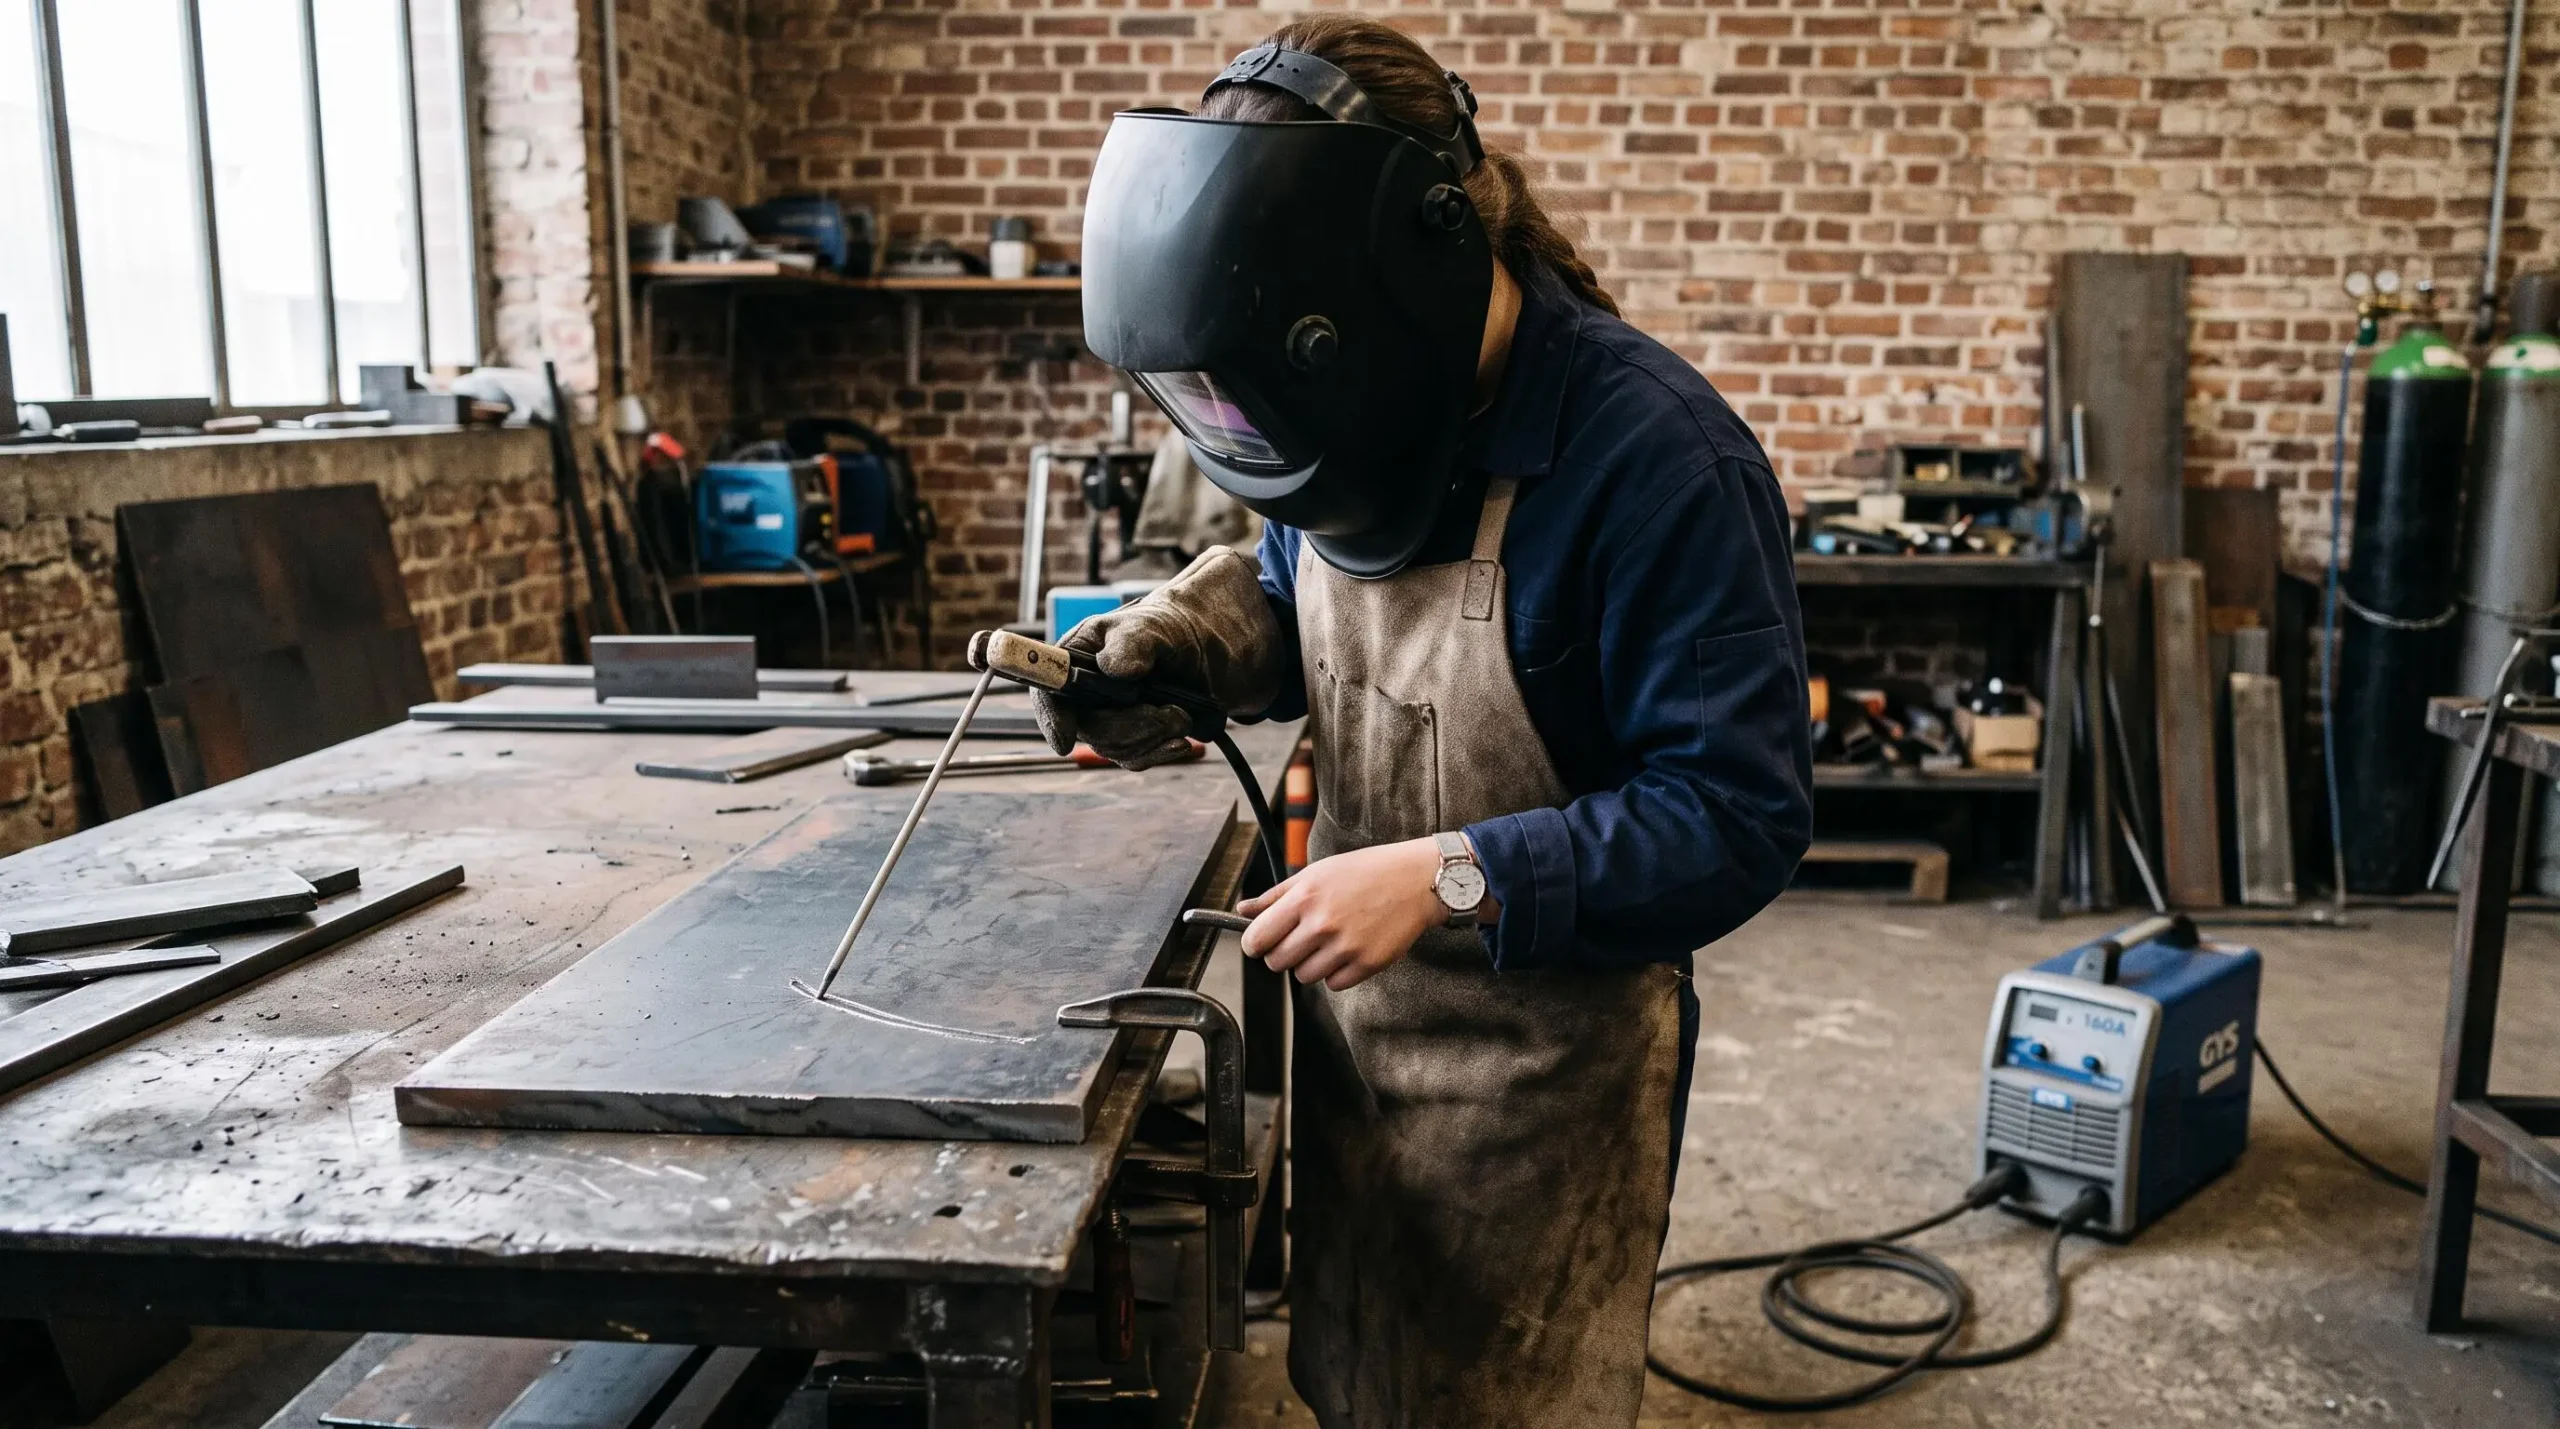
Pour un soudage occasionnel de maintenance à domicile, un poste inverter 140-200 A monophasé couvre largement les besoins : réparation de portail, assemblage de pièces métalliques, petites structures. L’anti-collage et le hot start deviennent alors de vrais alliés pour acquérir les bons réflexes sans multiplier les ratés.
Pour approfondir le paramétrage de votre matériel une fois l’amorçage maîtrisé, un guide pratique détaille les réglages optimaux d’un poste à souder à l’arc en fonction des matériaux et des épaisseurs rencontrés.
Pourquoi mon électrode colle-t-elle à la pièce quand j’amorce l’arc ?
Le collage survient quand l’électrode reste en contact prolongé avec la pièce sans que l’arc ne s’établisse. Les causes principales sont une intensité trop faible, un geste d’amorçage trop lent, une électrode humide ou abîmée, ou une mauvaise connexion de la masse. L’anti-collage limite les dégâts, mais corriger ces causes reste nécessaire.
L’anti-collage peut-il endommager mon poste ou mon électrode ?
Non, c’est précisément l’inverse. L’anti-collage protège le poste du court-circuit prolongé et évite que l’électrode ne fonde intégralement sur la pièce. En cas de doute sur le fonctionnement de cette fonction sur votre modèle, consultez la notice du constructeur.
Tous les postes inverter ARC/MMA ont-ils l’anti-collage ?
La fonction est très répandue sur les postes inverter récents, y compris en entrée de gamme, mais pas universelle. Vérifiez systématiquement la fiche technique avant achat : les mentions « anti-stick », « anti-collage » ou « anti-sticking » signalent sa présence.
Faut-il désactiver l’anti-collage pour progresser en soudage ?
Ce n’est pas nécessaire, et la fonction n’est d’ailleurs pas toujours désactivable. En revanche, il reste utile de travailler le geste, l’angle et le réglage d’intensité comme si l’anti-collage n’existait pas. C’est cette rigueur qui fait progresser.
Maîtriser l’amorçage à l’électrode enrobée demande un peu de pratique, mais l’anti-collage transforme nettement l’expérience du débutant. En combinant un poste adapté, un réglage d’intensité conforme à la fiche électrode et un geste de glissage régulier, vous obtiendrez rapidement des amorçages propres et des cordons réguliers. L’important est d’identifier les causes réelles quand ça colle, plutôt que de compter uniquement sur l’électronique du poste.